滚筒输送机支架标准钣金安装侧板与C型钢支架侧梁技术解析
在现代工业自动化流水线中,滚筒输送机作为物料搬运系统的核心设备,其结构稳定性与安装精度直接决定了整线运行效率。其中,支架系统相当于输送机的“骨骼”,而标准钣金安装侧板与C型钢侧梁则是构成这一骨骼的关键部件。本文围绕7035灰喷塑工艺下的滚筒输送机支架,系统介绍其结构组成、加工要点与安装优势。
一、系统构成概述
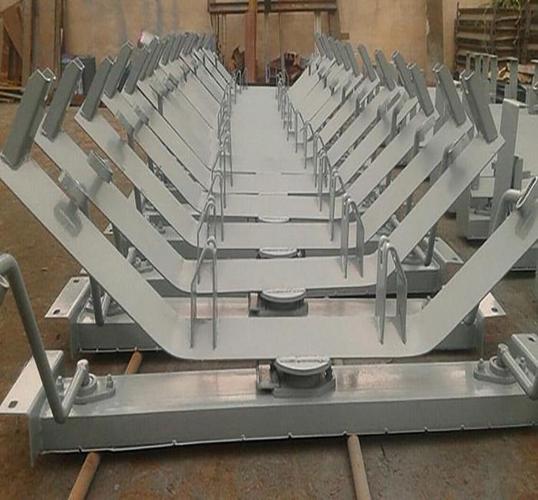
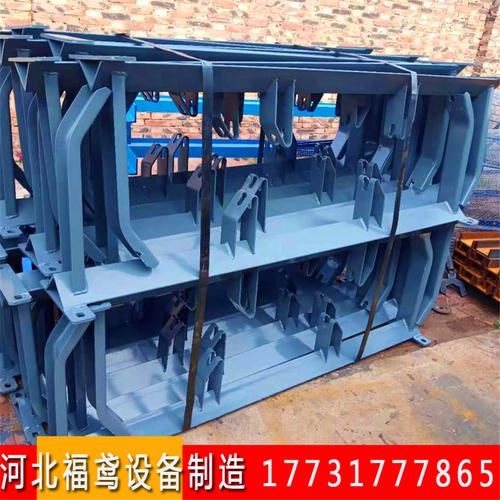
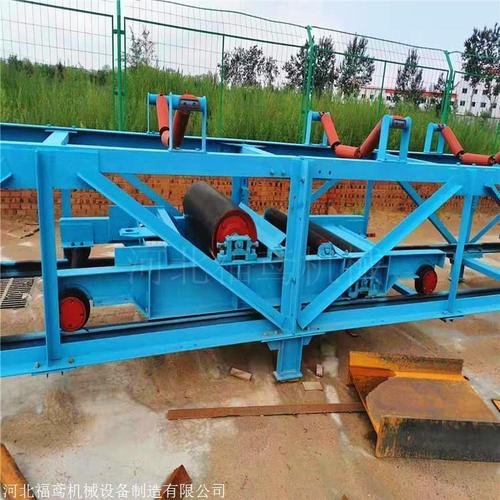
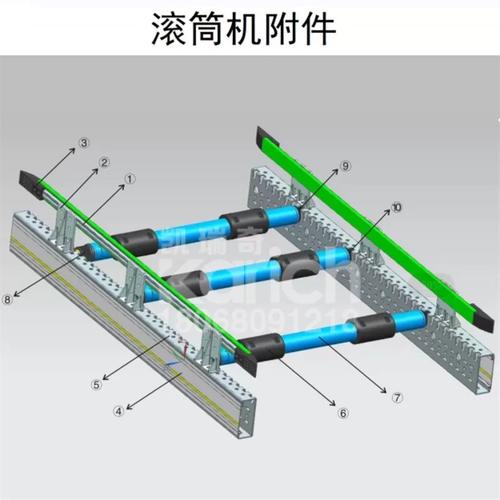
滚筒输送机支架通常由三大模块组成:① 钣金安装侧板(用于固定滚筒轴承座与驱动组件);② C型钢支架侧梁(作为纵向主承力结构);③ 支撑腿与连接附件。标准钣金安装侧板一般选用2.0~3.0mm冷轧钢板或镀锌板,通过激光切割、数控折弯及冲孔工艺成型,确保滚筒轴心孔距一致。C型钢侧梁则多采用2.5~4.0mm厚带钢冷弯成型,截面高度常见60mm、80mm或100mm,翼缘带有规则孔位,便于与侧板和支撑腿快速组装。
二、7035灰喷塑工艺与优势
7035灰是工业领域广泛应用的RAL 7035浅灰色,具有中性、耐脏、反光柔和的特点。支架表面采用静电粉末喷涂(喷塑)处理,前处理包括脱脂、磷化、钝化,随后静电吸附环氧聚酯粉末,在180~200℃固化。该工艺带来四大优势:
- 防腐耐磨:盐雾试验可达500小时以上,适用于电子、食品、仓储等环境;
- 不反光刺眼:降低车间视觉疲劳;
- 附着力强:划格法测试达到0级或1级;
- 外观统一:与铝合金型材、滚筒端盖易配色,提升产线整体美观度;
- 成本适中:比不锈钢或铝型材侧板方案降低20%~30%材料费用。
三、钣金安装侧板设计要点
- 滚筒安装孔:同心度与孔距直接影响滚筒平行度,一般孔距公差±0.1mm,同轴度≤0.15mm。孔型可为圆孔、六角孔或腰型孔,以适应不同轴端。
- 张紧与调节结构:侧板需预设长槽或调节螺栓位,用于链条或同步带张紧。
- 驱动单元对接:电机、减速机安装法兰通常集成在主侧板上,需增加加强筋阻止变形。
- 边角与倒角:折弯边需去毛刺并倒R角,防止划伤皮带与人员。
- 镂空与减重:非受力区可设计减重孔,但同时避免降低整体刚性与抗扭性能。
四、C型钢支架侧梁的作用与选型
C型钢侧梁承担滚筒、物料和侧板组件的大部分弯矩。选型需考虑输送长度、单列滚筒承载、跨度支撑点数量。经验上:
- 直线段每1.5~2m需一个支腿;
- 侧梁截面惯性矩应满足最大允许挠度≤L/1000;
- 横向连接采用横撑或角件将两侧C型钢锁固,防止侧翻;
- C型钢冲孔间距宜为标准模数(50mm或75mm),与侧板直联实现模块化扩展。
五、安装与维护建议
在流水线现场,先用水平仪校准所有C型钢侧梁,再安装钣金侧板与滚筒。喷涂件在运输与安装中应避免硬物刮擦,损伤处补漆可使用同色号7035喷灌修补。日常维护除检查滚筒转动灵活性和链条润滑外,还应复查侧板螺栓和小型连接件的紧固扭矩,防止喷塑层下隐藏的金属微动磨损。若张力重载工况,可在C型钢与侧板配合面增加弹性垫圈或防松胶。
整体而言,7035灰喷塑标准化滚筒输送机支架已成为多行业生产线的通用平台。通过激光钣金与冷弯C型钢的模块化组合,它能以较低成本实现稳定、耐用的输送侧梁与多样化滚筒装置,且外观响应了现代工厂对视觉管理和清洁生产的要求。
如若转载,请注明出处:http://www.huaqiuyixian.com/product/49.html
更新时间:2026-10-07 10:05:34